Uma linha para telha termoacústica EPS não deve ser especificada apenas pela largura da telha ou pelo desenho do perfil. O resultado industrial depende da integração entre bobinas, conformação das faces metálicas, alimentação do núcleo isolante, sistema de corte e retirada do produto acabado. Quando um desses pontos trabalha fora de ritmo, a fábrica perde produtividade, padrão dimensional ou material.
Para quem pretende fabricar telhas termoacústicas com núcleo em EPS, a decisão precisa partir do produto final que será comercializado: modelo de telha, espessura do painel, largura útil, tipo de encaixe, espessura das chapas e capacidade de produção esperada. A partir dessa definição, a linha é configurada para entregar repetibilidade e operação contínua.
O que compõe uma linha para telha termoacústica EPS
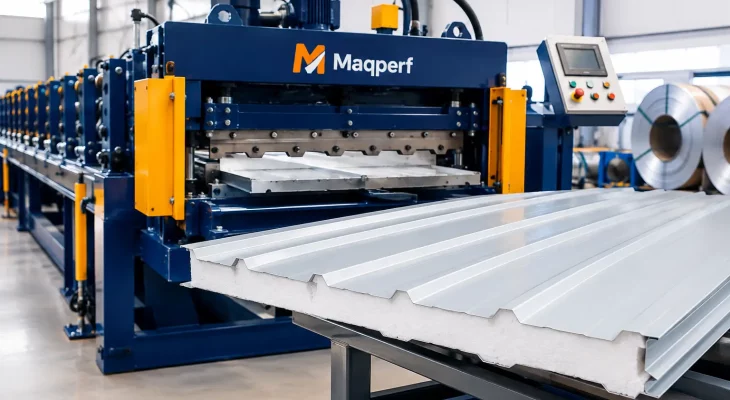
A linha reúne equipamentos que transformam a bobina metálica em uma telha com duas faces perfiladas e núcleo de poliestireno expandido. Em operações mais completas, o fluxo começa no desbobinamento, passa pela alimentação e perfilagem das chapas, recebe o EPS no ponto correto do processo, realiza o corte no comprimento programado e finaliza com a retirada ou o empilhamento das peças.
O conjunto normalmente inclui desbobinadores para abastecimento das bobinas, perfiladeiras para as faces superior e inferior, sistema de condução e posicionamento do EPS, unidade de prensagem ou união do painel, corte hidráulico ou pneumático conforme o projeto e mesa de saída. Um stacker automático pode ser incorporado quando há volume suficiente para justificar a redução de manuseio manual.
Não existe uma configuração única para toda fábrica. Uma operação voltada a telha trapezoidal para galpões, por exemplo, pode exigir geometrias e cadências diferentes de uma fábrica que produz telha ondulada ou painéis com encaixes específicos. A definição da máquina deve acompanhar o mercado atendido, e não o contrário.
Perfilagem das faces metálicas e precisão dimensional
A perfiladeira é o centro da operação. Seus rolos conformam a chapa progressivamente até alcançar o desenho previsto para a telha. A qualidade dessa etapa interfere diretamente no encaixe entre peças, no alinhamento do núcleo EPS e no acabamento visual do painel.
Chapa com espessura, revestimento ou limite de escoamento diferentes pede atenção no dimensionamento dos rolos e na regulagem da máquina. Trabalhar fora da faixa prevista pode causar retorno elástico excessivo, desalinhamento, marcas na pintura ou variação na largura útil. Para uma fábrica, isso significa retrabalho, perda de bobina e dificuldade para manter o padrão de montagem em obra.
Também é necessário definir se a linha trabalhará com uma geometria fixa ou se precisará atender mais de um modelo de telha. Uma linha dedicada tende a simplificar a rotina e favorecer cadência. Já uma solução com recursos de setup pode fazer sentido quando a empresa atende mercados variados, desde que a troca seja planejada e não comprometa o tempo produtivo.
Largura, espessura e comprimento programado
Três medidas devem estar fechadas antes da compra: largura da bobina, espessura das chapas e comprimento de corte. A largura de entrada define o aproveitamento do material e precisa ser compatível com a largura útil desejada após a conformação. A espessura influencia o conjunto de rolos, a potência e a estabilidade do produto final.
O corte programado permite fabricar telhas sob medida para cada pedido, reduzindo emendas na cobertura e perdas no canteiro. Porém, comprimentos maiores exigem atenção ao apoio na saída, ao transporte interno e à forma de empilhamento. Não adianta ganhar velocidade na perfiladeira se o produto sai sem sustentação e sofre deformação antes da expedição.
Núcleo EPS: alimentação, encaixe e estabilidade do painel
O EPS contribui para o desempenho termoacústico da telha e precisa chegar ao processo com dimensões compatíveis com as faces metálicas. A alimentação desalinhada pode gerar folgas, deslocamento do núcleo, bordas irregulares e dificuldade de fechamento nos encaixes.
Na especificação da linha, devem ser considerados a espessura do núcleo, a densidade adotada, a largura do EPS e o sistema de união entre os componentes. Esses fatores variam conforme a aplicação da telha, o desempenho esperado e o projeto comercial da fábrica. Quanto maior a variedade de espessuras ofertadas, maior deve ser o cuidado com ajustes, guias e procedimentos de setup.
A velocidade de alimentação do EPS também precisa acompanhar a cadência da perfilagem. Quando há diferença entre os fluxos, o painel pode sofrer tração indevida ou compressão durante a montagem. O ajuste correto preserva a geometria das chapas e evita desperdício do isolante.
Capacidade de produção não é apenas velocidade
Ao avaliar uma linha, é comum focar somente em metros por minuto. Esse indicador é relevante, mas não representa sozinho a produção útil da fábrica. A capacidade real considera abastecimento de bobinas, trocas de materiais, regulagens, corte, retirada, inspeção e disponibilidade dos operadores.
Uma linha rápida, mas dependente de paradas frequentes para reposicionar bobinas ou organizar peças na saída, pode entregar menos do que uma configuração bem balanceada. Por isso, os equipamentos auxiliares devem entrar no projeto desde o início.
Um desbobinador elétrico ou hidráulico, dimensionado para o peso e a largura das bobinas utilizadas, mantém a alimentação mais estável. Sistemas de guia ajudam a preservar o alinhamento da chapa. Na etapa final, uma mesa de saída adequada ou um stacker automático reduz o contato manual, organiza lotes e libera a equipe para atividades de controle e embalagem.
Para operações que recebem bobinas em larguras diferentes ou precisam preparar tiras internamente, uma slitter pode complementar a estrutura produtiva. Ela não é obrigatória em toda fábrica, mas se torna estratégica quando há consumo recorrente, necessidade de melhor aproveitamento de material ou dependência excessiva de bobinas já cortadas.
Pontos que devem entrar no orçamento da linha
Um orçamento técnico consistente começa com informações objetivas sobre o produto e a operação. O fornecedor precisa conhecer o perfil da telha, as medidas de trabalho, os materiais, a capacidade desejada e o nível de automação pretendido. Sem esses dados, comparar máquinas apenas pelo valor inicial leva a escolhas incompletas.
Vale definir antecipadamente a espessura mínima e máxima da chapa, o tipo de aço e revestimento, a largura da bobina, o peso das bobinas, o comprimento dos painéis, a quantidade de modelos a produzir e o volume mensal projetado. Também devem ser avaliados o espaço disponível no galpão, a alimentação elétrica, a movimentação de bobinas e o fluxo entre produção, estoque e expedição.
A automação deve ser dimensionada com pragmatismo. Para uma operação de entrada ou com mix reduzido, uma linha com retirada manual bem organizada pode atender. Quando a produção cresce, o custo de movimentação, a necessidade de padronização e o risco de danos às peças justificam investir em alimentadores, corte sincronizado, controles de comprimento e empilhamento automático.
Manutenção e continuidade operacional
Telhas termoacústicas exigem padrão visual e dimensional. Por isso, a manutenção preventiva da perfiladeira e dos equipamentos auxiliares não pode ser tratada como atividade eventual. Limpeza, lubrificação, inspeção de rolos, conferência de guias, verificação de sensores e checagem do corte preservam a repetibilidade da linha.
A equipe também precisa ter procedimento para troca de bobinas, ajuste de largura, programação de comprimento e inspeção do produto. Uma pequena variação identificada no início evita a produção de um lote inteiro fora de especificação. Registrar parâmetros de cada modelo facilita repetir configurações e reduz o tempo de setup em pedidos futuros.
A Maqperf estrutura soluções para fabricação de telhas e processamento de bobinas com perfiladeiras, desbobinadores, equipamentos de corte e sistemas de empilhamento, conforme a aplicação produtiva de cada cliente. Na conversa técnica, apresentar o desenho do produto e a meta de produção torna a definição da linha mais precisa.
Antes de ampliar a capacidade ou iniciar uma nova fábrica, vale mapear o percurso completo da bobina até a expedição. A melhor linha não é simplesmente a que conforma mais rápido, mas a que mantém o painel termoacústico dentro do padrão, com menos intervenção, menor perda e ritmo compatível com a demanda comercial.