Desbobinador elétrico para linhas de perfilagem
Entenda como escolher um desbobinador elétrico para alimentar perfiladeiras com segurança, estabilidade e produtividade no...
08 de outubro de 2026
Rebobinador para bobina de aço galvanizado: critérios técnicos para controlar tensão, enrolamento, qualidade e produtividade da operação com segurança.
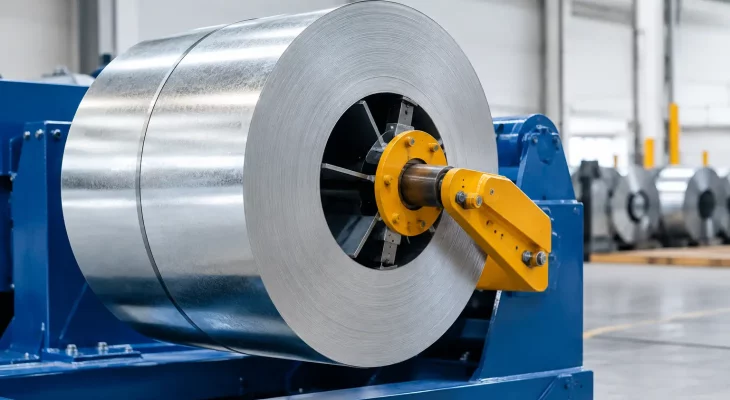
Uma bobina mal rebobinada não é apenas um problema de acabamento. Em uma linha de perfilação, corte ou slitter, ela pode gerar perda de material, paradas para correção, dificuldade no transporte e alimentação irregular na etapa seguinte. Por isso, o rebobinador para bobina de aço galvanizado deve ser dimensionado como parte do processo produtivo, e não como um equipamento isolado no fim da linha.
O aço galvanizado exige atenção porque sua superfície revestida precisa permanecer preservada durante o manuseio. Tensão excessiva, desalinhamento e pressão inadequada nos rolos podem marcar a chapa, comprometer a qualidade visual do produto final e aumentar o índice de sucata. Para fabricantes de telhas, perfis drywall, steel frame, steel deck, portas metálicas e perfis U e C, o rebobinamento correto ajuda a manter o padrão de matéria-prima entre uma operação e outra.
O rebobinador recebe a tira metálica ao final de um processo e forma uma nova bobina compacta, alinhada e com tensão controlada. Sua aplicação é comum após linhas de corte longitudinal, processos de inspeção, acabamento ou preparação de material para uma nova etapa de conformação.
Em uma operação com slitter, por exemplo, o conjunto pode trabalhar com múltiplas tiras cortadas a partir de uma bobina-mãe. Cada tira precisa ser enrolada com estabilidade para evitar telescopagem, bordas desalinhadas e folgas entre espiras. Quando o material segue para perfiladeiras ou prensas, a qualidade dessa nova bobina interfere diretamente na regularidade da alimentação.
Também há operações em que o rebobinamento serve para adequar o peso, a largura útil ou o sentido de enrolamento ao equipamento posterior. Isso reduz improvisos no abastecimento e permite organizar melhor o fluxo entre recebimento de bobinas, processamento, estoque intermediário e produção final.
A especificação começa pelas características reais da bobina. Não basta informar que o material é galvanizado. Espessura, largura, peso máximo, diâmetro interno, diâmetro externo, resistência do aço e velocidade de trabalho definem a configuração necessária.
Um rebobinador subdimensionado pode trabalhar com esforço elevado, apresentar enrolamento irregular e reduzir sua vida útil. Por outro lado, uma máquina superdimensionada sem necessidade pode elevar o investimento e ocupar uma área produtiva maior do que a operação exige. O melhor conjunto é aquele compatível com o mix de produtos atual e com uma margem coerente para ampliação da fábrica.
Na etapa de orçamento, é recomendável reunir os seguintes dados técnicos:
Essas informações permitem definir capacidade, acionamento, sistema de expansão do mandril, controle de tensão e integração com os demais equipamentos. Em linhas com maior volume e velocidade, o sincronismo entre os componentes é decisivo para evitar variações de tração durante aceleração, desaceleração e parada.
O mandril é o componente que sustenta o núcleo da bobina durante o enrolamento. Sua expansão deve garantir fixação adequada, sem deformar o diâmetro interno do material. Para bobinas de aço galvanizado, uma pega insuficiente pode provocar patinação e comprometer a compactação das primeiras voltas. Uma expansão inadequada também dificulta a retirada da bobina acabada.
A escolha entre sistemas mecânicos, elétricos ou hidráulicos depende da capacidade da linha, do peso manipulado e do nível de automação desejado. Em operações com troca frequente de bobinas, recursos que agilizam a fixação e a liberação do material contribuem para reduzir o tempo improdutivo de setup.
A tensão é o ponto central do rebobinamento. Se estiver baixa, a bobina tende a ficar frouxa, com espiras instáveis e maior risco de deslocamento lateral. Se estiver alta, pode gerar marcas, estiramento localizado e esforço desnecessário sobre a tira, especialmente em materiais finos.
O ajuste correto depende da espessura, largura e limite de resistência do aço. Uma tira estreita cortada em slitter não responde da mesma forma que uma bobina larga destinada à produção de telhas. Por isso, controles ajustáveis e operadores treinados são indispensáveis para repetir o resultado entre lotes diferentes.
O alinhamento também precisa ser acompanhado. Guias, rolos de apoio e controle de posição ajudam a manter as bordas regulares ao longo do enrolamento. Quando o desalinhamento começa nas primeiras voltas e não é corrigido, o problema se amplia até o fim da bobina, dificultando o armazenamento e o uso posterior.
O revestimento de zinco aumenta a proteção contra corrosão, mas não elimina a necessidade de cuidado mecânico. Contato inadequado com rolos, acúmulo de partículas metálicas e atrito excessivo podem deixar riscos, marcas ou pontos de desgaste na superfície.
A manutenção preventiva deve incluir limpeza periódica dos rolos de contato, inspeção de rolamentos, conferência do mandril e verificação dos sistemas de frenagem e acionamento. Em um ambiente de corte longitudinal, resíduos e rebarbas podem se acumular com rapidez. Ignorar essa rotina transfere o risco para a bobina e, depois, para o produto acabado.
Também é necessário avaliar como as bobinas serão movimentadas. O uso de ponte rolante, carro de bobina, berços e dispositivos de retirada deve respeitar peso, diâmetro e condição do enrolamento. Uma bobina corretamente formada pode perder qualidade se sofrer impacto ou for armazenada sem apoio adequado.
O melhor desempenho do rebobinador aparece quando ele é considerado dentro do conjunto. Uma linha de processamento de bobinas normalmente envolve desbobinador, sistema de alimentação, rolos tracionadores, cabeçote de corte ou conformação e, conforme a aplicação, rebobinamento ou empilhamento.
No slitter, o desbobinador precisa liberar a bobina-mãe com estabilidade, enquanto o rebobinador recebe as tiras mantendo tração compatível. Se um lado trabalha fora de sincronia, a consequência pode ser variação de largura aparente, enrolamento solto ou ruptura da tira. O controle do processo deve considerar a linha inteira, não apenas o equipamento que apresenta o sintoma.
Para fábricas que produzem perfis metálicos, pode haver interesse em rebobinar material preparado para alimentar uma perfiladeira específica. Isso é útil quando o planejamento exige separar larguras, organizar lotes ou adaptar o material a diferentes produtos, como perfis para drywall, forro, steel frame ou portas metálicas. A viabilidade depende do fluxo de produção e do volume processado. Nem toda operação precisa de rebobinamento intermediário, mas, quando há recorrência de paradas por abastecimento ou manuseio inadequado, o equipamento passa a ter impacto direto na produtividade.
Ao comparar um rebobinador, é comum olhar primeiro para velocidade máxima. Esse dado é relevante, mas não define sozinho o resultado industrial. Uma máquina veloz, sem controle adequado de tensão ou sem estrutura compatível com o peso da bobina, pode aumentar a produção teórica e criar retrabalho na prática.
A capacidade efetiva considera o tempo de carregamento, fixação, passagem da ponta da tira, aceleração, enrolamento, retirada da bobina e preparação para o próximo ciclo. Também entra nessa conta a disponibilidade da máquina. Um equipamento que exige ajustes constantes ou apresenta dificuldade de operação reduz o rendimento da linha mesmo quando seu catálogo indica alta velocidade.
Para operações de maior giro, vale avaliar automação de setup, recursos de segurança, facilidade de regulagem e integração elétrica com os demais módulos. Já em uma fábrica com produção variada e lotes menores, flexibilidade de ajuste pode ser mais importante do que a velocidade máxima. A decisão técnica deve acompanhar o tipo de produto, o volume mensal e o planejamento de expansão.
Antes de adquirir um rebobinador, mapeie o caminho da bobina dentro da fábrica. Identifique de onde o material vem, qual processo antecede o enrolamento, como a bobina será retirada e para onde ela seguirá. Esse levantamento evita comprar uma máquina adequada no papel, mas limitada pela área, pelo sistema de movimentação ou pela incompatibilidade com o restante da linha.
Também é recomendável definir quais materiais serão processados nos próximos anos. Uma empresa que hoje trabalha apenas com chapa galvanizada fina pode incluir aço pré-pintado, galvalume ou faixas de maior espessura conforme amplia seu portfólio. Planejar essa possibilidade ajuda a escolher uma configuração que acompanhe a evolução da operação sem exigir substituição precoce.
A Maqperf fornece equipamentos para processamento de bobinas e linhas de conformação metálica, com avaliação técnica conforme a aplicação produtiva. Ao solicitar um orçamento, apresente os dados da bobina e o objetivo da linha. Com essas informações, fica mais simples definir um rebobinador que preserve o aço galvanizado, mantenha o enrolamento regular e trabalhe no ritmo que a sua fábrica precisa.
Entenda como escolher um desbobinador elétrico para alimentar perfiladeiras com segurança, estabilidade e produtividade no...
08 de outubro de 2026