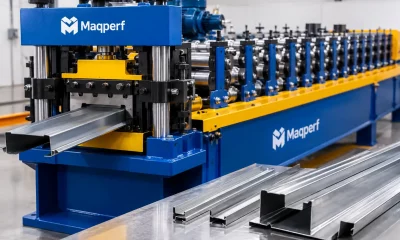
Qual espessura aceita uma perfiladeira industrial?
Entenda qual espessura aceita perfiladeira, como avaliar material, perfil e ferramental para especificar uma linha produtiva...
13 de outubro de 2026
Escolha a máquina slitter para corte de bobina conforme largura, espessura, produtividade e integração com sua linha de conformação metálica industrial.
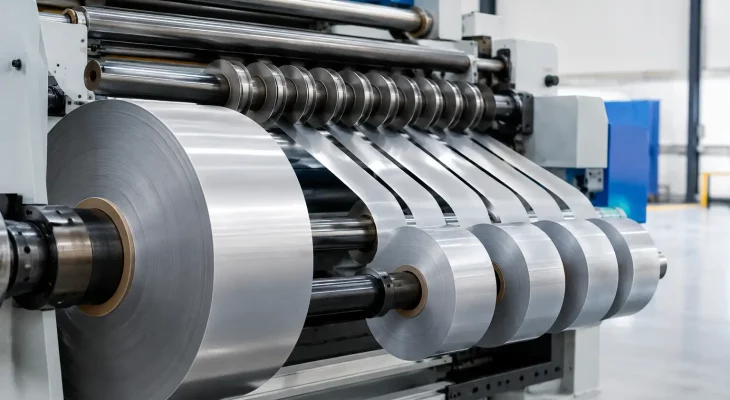
Uma bobina mal cortada compromete toda a sequência produtiva: gera rebarba, variação de largura, perdas de material e paradas na perfiladeira. A máquina slitter para corte de bobina é o equipamento que transforma uma bobina larga em tiras com largura definida, prontas para alimentar linhas de telhas, perfis drywall, steel frame, forros, portas metálicas e outros componentes conformados.
Para uma operação industrial, a escolha não pode partir apenas da largura da chapa ou do número de tiras desejadas. É necessário avaliar o tipo de aço, a faixa de espessura, o peso das bobinas, a tolerância dimensional exigida pelo produto final e a forma como o corte será integrado ao desbobinamento e ao rebobinamento. A slitter precisa atender ao fluxo real da fábrica, não apenas à capacidade nominal informada para uma condição isolada.
A slitter realiza o corte longitudinal da bobina metálica por meio de facas circulares montadas em eixos. A bobina entra na linha, é guiada e passa pelo conjunto de facas, que divide o material em tiras conforme a configuração do ferramental. Após o corte, as tiras podem seguir para rebobinadores individuais ou para uma etapa posterior de produção, dependendo do processo adotado.
Na fabricação de perfis metálicos, esse corte permite adequar a largura da matéria-prima ao perfil que será produzido. Uma mesma bobina de aço pode originar diferentes larguras para montantes, guias, perfis U, C, ripas, caibros ou componentes de portas, desde que a espessura, o revestimento e a especificação mecânica sejam compatíveis com o projeto.
O ganho não está somente em fracionar a bobina. Uma operação de corte bem dimensionada reduz a compra de bobinas em larguras muito específicas, melhora o aproveitamento do aço e cria mais flexibilidade para programar lotes de produtos distintos. Por outro lado, essa flexibilidade exige controle de setup, identificação das tiras e planejamento para não acumular material cortado sem destino de produção.
A especificação deve começar pelos produtos finais que a fábrica pretende fabricar. Uma linha voltada a drywall e forros trabalha com necessidades diferentes de uma operação de steel frame, cobertura metálica ou perfis estruturais. A largura das tiras, a precisão requerida e a frequência de troca de medidas definem boa parte da configuração adequada.
A largura útil da máquina deve comportar a maior bobina utilizada pela operação. Trabalhar constantemente próximo ao limite máximo pode restringir ajustes e aumentar a sensibilidade do processo, especialmente quando há variação de planicidade ou curvatura no material.
A espessura também precisa ser analisada junto com a resistência do aço. Duas chapas com a mesma espessura podem demandar esforço de corte diferente conforme a classe do material, o revestimento e as propriedades mecânicas. O conjunto de facas, os eixos e o acionamento precisam ser compatíveis com a faixa de trabalho prevista, considerando a produção recorrente e não apenas uma necessidade eventual.
Em bobinas galvanizadas, galvalume, pré-pintadas ou com outros revestimentos, a regulagem correta das facas é decisiva para manter a qualidade das bordas. Uma folga inadequada pode provocar rebarba excessiva, deformação no corte ou danos ao acabamento superficial, que se tornam mais visíveis em aplicações aparentes.
A quantidade de tiras cortadas simultaneamente influencia diretamente a produtividade e a complexidade do setup. Quando a fábrica trabalha com muitas larguras, é fundamental considerar a agilidade para posicionar facas, espaçadores e anéis separadores. Um setup demorado reduz a disponibilidade da linha e pode anular o ganho obtido com uma máquina de maior velocidade.
Também é necessário definir a largura mínima de tira que será produzida. Tiras estreitas exigem atenção redobrada ao alinhamento, à separação após o corte e ao rebobinamento. Sem controle adequado de tensão, o material pode deslocar, formar telescopagem na bobina rebobinada ou apresentar variação que prejudica a alimentação posterior na perfiladeira.
A velocidade de corte deve acompanhar a capacidade dos equipamentos antes e depois da slitter. Não faz sentido dimensionar uma máquina para alta velocidade se o desbobinador não mantém alimentação estável, se o rebobinador limita o ritmo ou se o setor de perfilação consome as tiras em volume menor.
Produtividade industrial é resultado de continuidade. Uma linha que opera em velocidade adequada, com pouco refugo e menor tempo de ajuste, tende a entregar mais resultado do que uma configuração acelerada que exige paradas frequentes para correção de corte, reposicionamento ou rebobinamento.
A slitter faz parte de um sistema de processamento de bobinas. O desbobinador sustenta e libera a bobina de entrada de forma controlada; a máquina de corte realiza a divisão longitudinal; e o rebobinador organiza as tiras acabadas para armazenamento, transporte ou uso na próxima etapa. Quando esses equipamentos não estão compatibilizados, surgem instabilidades que aparecem como falhas no produto.
A capacidade de carga do desbobinador deve ser compatível com o peso máximo das bobinas compradas. Já o rebobinador precisa suportar a quantidade de tiras, os diâmetros finais e a tensão necessária para formar bobinas regulares. Em materiais finos, tensão excessiva pode marcar ou deformar a tira. Em espessuras maiores, tensão insuficiente pode resultar em bobinas frouxas e difíceis de processar depois.
Guias laterais, rolos de pressão, sistemas de separação e controle de tensão não são detalhes periféricos. Eles mantêm o material centralizado, evitam sobreposição entre tiras e contribuem para uma bobina final estável. Para quem alimenta perfiladeiras em sequência, esse cuidado reduz interrupções causadas por desalinhamento e facilita a padronização do perfil produzido.
A qualidade da borda cortada afeta tanto o processo quanto a percepção do cliente final. Rebarbas podem causar dificuldade de manuseio, desgaste prematuro em componentes da linha e acabamento inferior em perfis aparentes. Em produtos para construção a seco, portas e estruturas leves, a regularidade dimensional também interfere no encaixe e na montagem em obra.
A manutenção das facas é parte da rotina produtiva. Facas desgastadas não devem ser compensadas apenas com ajustes de pressão ou velocidade. Afiação, inspeção de eixos, limpeza e montagem correta preservam a repetibilidade do corte. Da mesma forma, a equipe deve registrar os parâmetros de setup para cada tipo de material e largura recorrente, reduzindo o tempo de preparação em pedidos repetidos.
Vale considerar ainda o destino das sobras laterais. Dependendo da largura das tiras e da bobina de entrada, haverá aparas que precisam ser enroladas ou coletadas com segurança. Planejar essa saída evita acúmulo de sucata na área de produção e mantém a operação organizada.
A aquisição tende a fazer mais sentido quando a empresa consome diferentes larguras de aço, possui produção contínua ou quer reduzir a dependência de bobinas previamente cortadas por terceiros. Ela também é estratégica para fabricantes que desejam ampliar o catálogo sem multiplicar estoques de matéria-prima em larguras específicas.
Para operações com baixo volume e poucas medidas fixas, a terceirização do corte pode ser economicamente viável. Já para uma fábrica que atende vários perfis, alterna lotes e precisa responder com rapidez a pedidos comerciais, processar bobinas internamente oferece maior controle sobre prazo, aproveitamento e programação. A decisão depende do consumo mensal, do mix de produtos, do custo logístico e da disciplina operacional disponível para gerir o equipamento.
Antes de solicitar uma proposta, reúna as informações que definem a aplicação: largura e peso máximo das bobinas de entrada, faixa de espessura, tipo de aço e revestimento, larguras finais das tiras, número de cortes simultâneos, volume mensal estimado e necessidade de rebobinamento. Esses dados permitem avaliar a configuração da linha com critério e evitam investir em uma capacidade incompatível com a demanda.
A Maqperf fornece equipamentos para processamento de bobinas que podem compor uma estrutura produtiva com desbobinadores, slitter, rebobinadores e linhas de perfilação. O ponto central é definir a máquina conforme o perfil produzido e o fluxo de fabricação, considerando desde a bobina recebida até a saída do componente acabado.
Uma slitter bem aplicada não é somente uma etapa de corte. Ela dá previsibilidade ao abastecimento da fábrica e transforma a bobina em uma matéria-prima preparada para produzir com padrão. Para avaliar a configuração adequada ao seu processo, converse com a equipe comercial e apresente as características das bobinas e dos perfis que sua operação pretende fabricar.
Entenda qual espessura aceita perfiladeira, como avaliar material, perfil e ferramental para especificar uma linha produtiva...
13 de outubro de 2026