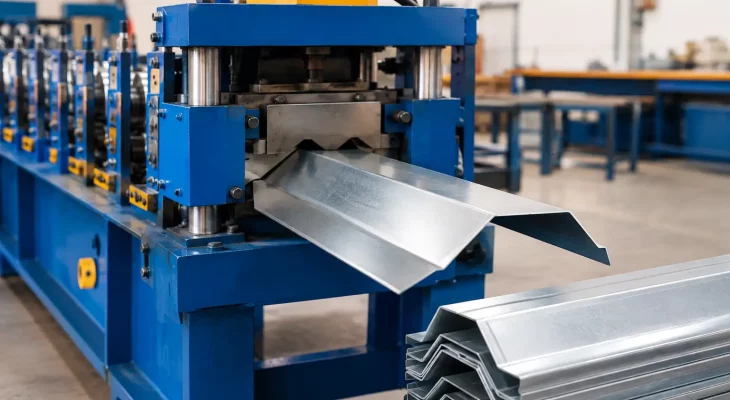
A cumeeira é uma peça de acabamento, mas tem impacto direto na estanqueidade, no alinhamento visual e na percepção de qualidade de uma cobertura metálica. Por isso, uma prensa para fabricar cumeeira metálica precisa entregar repetibilidade de dobra, corte preciso e produtividade compatível com o giro da linha de telhas. Não se trata apenas de dobrar chapa: trata-se de padronizar um componente que precisa encaixar corretamente em diferentes perfis de cobertura.
Para fabricantes de telhas, distribuidores com produção própria e indústrias de perfis metálicos, a prensa reduz dependência de processos manuais, acelera o atendimento de pedidos e permite produzir cumeeiras sob medida. A escolha correta depende do tipo de peça, da geometria da telha, da espessura da chapa e do volume previsto de fabricação.
Onde a prensa para fabricar cumeeira metálica entra na produção
A prensa para cumeeira é normalmente utilizada após a perfilação ou o corte da chapa, formando dobras que definem o ângulo e o acabamento da peça. Ela pode atender cumeeiras para telhas trapezoidais, onduladas, coloniais, sanduíche e outros modelos de cobertura, desde que o ferramental seja projetado para a geometria desejada.
Em uma operação bem organizada, a produção de cumeeiras acompanha o mix comercial de telhas. Quando uma fábrica produz telhas em larguras, alturas de onda ou trapezios diferentes, precisa avaliar se trabalhará com ferramentas dedicadas, troca de ferramental ou uma solução multidobra. Essa decisão influencia o tempo de setup, o estoque de componentes e a capacidade de responder a pedidos especiais.
A fabricação interna também ajuda a evitar um problema comum: vender a telha e depender de terceiros para fornecer o acabamento. Se a cumeeira chega com ângulo incorreto, medida incompatível ou pintura diferente, a montagem no canteiro fica mais lenta e a cobertura perde padrão. Produzir a peça dentro da própria operação facilita o controle dimensional e a compatibilidade entre os itens comercializados.
O que avaliar antes de especificar a máquina
A primeira informação é a aplicação final. Cumeeiras simples, com duas abas dobradas, exigem uma lógica diferente de peças com múltiplas dobras, retornos, pingadeiras ou geometrias específicas para telhas termoacústicas. O desenho técnico da peça deve orientar a definição de curso, largura útil, quantidade de dobras e tipo de ferramental.
Também é necessário considerar o material processado. Aço galvanizado, galvalume e aço pré-pintado podem apresentar comportamentos distintos durante a conformação, principalmente em relação ao retorno elástico da chapa. Espessura, resistência mecânica e qualidade do revestimento precisam entrar na especificação para que a prensa aplique força adequada sem marcar a superfície nem comprometer a pintura.
A capacidade não deve ser escolhida somente pela espessura máxima. Uma chapa mais larga, uma dobra próxima à borda ou uma peça com vários vincos pode exigir uma condição de trabalho diferente. Por isso, o dimensionamento técnico deve considerar simultaneamente material, largura, geometria e frequência de produção.
Outro ponto é o comprimento das cumeeiras. Algumas operações trabalham com medidas padronizadas para estoque e expedição; outras produzem conforme cada pedido. Quando há grande variedade de comprimentos, o sistema de batente, a alimentação da chapa e o corte anterior à dobra precisam favorecer ajustes rápidos e repetíveis.
Prensa convencional ou prensa multidobra
A escolha entre uma prensa dedicada e uma prensa multidobra depende do portfólio e do volume. Uma prensa com ferramental específico tende a ser indicada quando há produção recorrente de um mesmo modelo de cumeeira. Nesse cenário, o equipamento favorece ritmo constante, operação simples e padronização da peça.
A prensa multidobra ganha relevância quando a fábrica trabalha com diversas configurações de acabamento. Ela permite formar perfis com mais etapas de dobra, atendendo peças complementares que vão além da cumeeira, como rufos, arremates laterais, pingadeiras e outros acessórios de cobertura. A flexibilidade, porém, exige atenção ao setup e à programação operacional para que a troca entre modelos não reduza a eficiência da célula.
Não existe uma escolha universal. Uma fábrica com alto volume de telhas de um único perfil pode priorizar produtividade em uma prensa dedicada. Já uma operação que atende distribuidores, construtoras e pedidos sob medida pode obter melhor aproveitamento com uma solução capaz de fabricar diferentes acabamentos. O ponto central é comparar o mix real de pedidos, e não somente o produto que gera maior faturamento em determinado mês.
Ferramental define o acabamento da cumeeira
O ferramental é parte decisiva no resultado final. Punções, matrizes, guias e batentes devem respeitar a geometria da peça e evitar concentração de esforço em áreas sensíveis da chapa. Em materiais pré-pintados, superfícies de contato mal ajustadas podem causar riscos, marcas ou deformações que afetam a aparência do acabamento instalado.
O ângulo final também merece cuidado. A chapa tende a apresentar retorno elástico após a dobra, e esse efeito varia conforme material e espessura. Uma cumeeira que sai da máquina com pequena variação angular pode não acompanhar a inclinação prevista no telhado. Na montagem, isso pode gerar folgas, sobreposição inadequada ou necessidade de ajustes manuais.
Para linhas que produzem diversos modelos, vale organizar os ferramentais por aplicação e identificar cada conjunto de forma clara. Essa prática reduz erros de preparação e facilita a reposição de componentes. Também é recomendável manter critérios definidos para inspeção de desgaste, lubrificação e limpeza, principalmente quando a operação processa chapas com revestimentos que exigem maior cuidado superficial.
Integração com corte, perfilação e bobinas
A prensa entrega melhor resultado quando faz parte de um fluxo produtivo planejado. A matéria-prima pode vir de bobinas processadas em slitter, de chapas previamente cortadas ou de sobras controladas da produção de telhas. Cada rota tem vantagens e limites relacionados a aproveitamento de material, velocidade de preparação e padronização.
Em maior escala, integrar desbobinador, alimentação, corte e conformação reduz movimentações internas e diminui a dependência de medição manual. Quando a matéria-prima é preparada a partir de bobinas, o controle de largura é essencial para evitar perda de material ou peças fora de medida. Se a fábrica utiliza chapas cortadas, o corte precisa ser consistente para que a referência de dobra seja mantida em toda a produção.
A integração com a perfiladeira de telhas também é comercialmente relevante. O cliente que compra uma cobertura espera encontrar telhas, cumeeiras, rufos e acessórios compatíveis no mesmo fornecedor. Uma linha de acabamento bem dimensionada permite ampliar o ticket por pedido e reduz a chance de o comprador procurar componentes complementares em outro fabricante.
Produtividade não é apenas velocidade de prensa
A velocidade de ciclo é importante, mas não explica sozinha a produtividade. Uma máquina rápida pode perder desempenho se a alimentação for manual, se houver troca frequente de ferramentas sem padrão ou se as peças precisarem de correções após a dobra. O indicador mais útil é a quantidade de cumeeiras aprovadas por turno, considerando setup, inspeção e movimentação.
Para elevar essa produção, a operação deve estabelecer medidas padrão, sequências de fabricação e critérios de qualidade. Conferir a primeira peça de cada lote evita que um ajuste incorreto gere desperdício em série. A inspeção deve observar comprimento, largura das abas, ângulo, esquadro, rebarbas e condição visual da pintura ou do revestimento.
Também é necessário separar produtividade de excesso de estoque. Fabricar grandes lotes de uma cumeeira pouco vendida pode ocupar área, imobilizar capital e aumentar o risco de avarias no armazenamento. Em muitos casos, a prensa possibilita justamente uma produção mais próxima da demanda, com reposição rápida dos modelos de maior saída.
Segurança e continuidade operacional
Como em qualquer equipamento de conformação metálica, a segurança deve fazer parte da especificação e da rotina. Proteções, comandos adequados, procedimentos de operação e treinamento reduzem riscos durante alimentação, dobra, retirada de peças e troca de ferramental. O operador precisa conhecer não apenas o acionamento da máquina, mas também os limites do equipamento e os cuidados com cada tipo de chapa.
A continuidade da produção depende de manutenção preventiva. Folgas em componentes, desalinhamento de guias, desgaste de ferramentas e falhas em sistemas de acionamento podem afetar diretamente a precisão da cumeeira. Uma rotina de verificação evita que pequenos desvios se transformem em parada de linha ou lote rejeitado.
Na aquisição, vale avaliar a disponibilidade de suporte técnico, orientação de operação e reposição de itens de desgaste. Para uma linha de telhas, a prensa de cumeeira não deve ser tratada como equipamento isolado: ela é parte da capacidade de entregar uma cobertura completa. A Maqperf estrutura soluções para perfilação e acabamento considerando essa visão de linha produtiva.
Antes de fechar a especificação, leve ao atendimento técnico desenhos das peças, amostras de telhas, informações sobre matéria-prima e estimativa mensal de produção. Quanto mais claro estiver o produto final que sua fábrica precisa entregar, mais objetiva será a definição da prensa, do ferramental e do processo de trabalho. A melhor decisão é aquela que mantém a cumeeira correta na saída da máquina e disponível no momento em que o cliente precisa concluir a cobertura.