Indústria metalmecânica e produção contínua
Entenda como estruturar uma operação na indústria metalmecânica com perfiladeiras, processamento de bobinas e automação para...
19 de outubro de 2026
Stacker automático para perfis metálicos melhora o fluxo após a perfiladeira, padroniza pilhas e reduz manuseio na produção industrial com segurança.
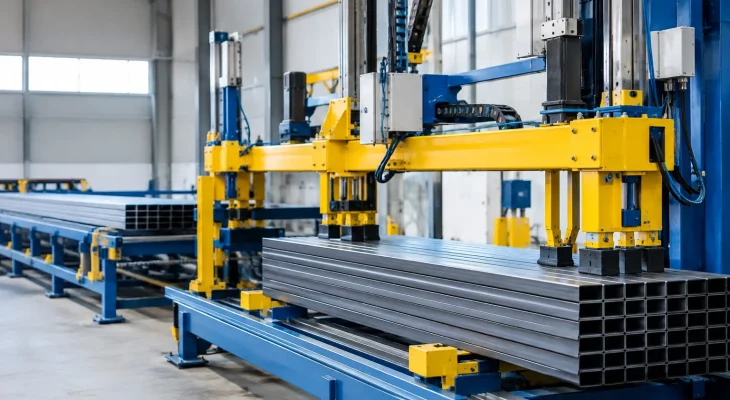
Quando a perfiladeira entrega peças em velocidade constante, o fim da linha pode se tornar o principal ponto de retenção da fábrica. Um stacker automático para perfis metálicos recebe, organiza e empilha os perfis conformados com repetibilidade, evitando que a produtividade obtida na conformação seja perdida no manuseio manual. Para operações com telhas, perfis de drywall, steel frame, steel deck, portas e componentes leves, esse equipamento transforma a saída da linha em um processo controlado.
O ganho não está apenas em formar pilhas mais alinhadas. O stacker reduz a dependência de operadores na descarga, diminui o risco de danos nas peças e facilita a movimentação posterior para embalagem, armazenamento ou expedição. Mas a escolha correta exige olhar para o perfil produzido, os comprimentos de corte, o volume por turno e a integração com os demais equipamentos da linha.
O stacker é instalado após a perfiladeira e o sistema de corte. Sua função é conduzir cada peça até a área de recepção e posicioná-la sobre a pilha conforme parâmetros definidos no processo. Dependendo da configuração da linha, ele pode trabalhar com mesas transportadoras, braços de descarga, mecanismos de elevação e sistemas de contagem.
Em uma produção manual, o perfil cortado deixa a perfiladeira e precisa ser retirado, alinhado e acomodado por operadores. Isso pode funcionar em baixos volumes, em peças curtas ou em lotes variados. Porém, à medida que a velocidade aumenta, surgem situações recorrentes: perfis desalinhados, batidas entre peças, acúmulo na saída e pausas para reorganização da pilha.
O equipamento automático mantém o fluxo de saída compatível com a cadência da perfiladeira. Ele é especialmente relevante quando a fábrica trabalha com produção contínua de alto giro, comprimentos repetitivos ou perfis que exigem cuidado superficial, como peças pintadas, galvanizadas ou com geometrias que podem deformar com o manuseio inadequado.
A principal vantagem é manter a perfiladeira produzindo sem que a descarga manual limite a velocidade do conjunto. Em linhas destinadas a perfis U e C, montantes, guias, ripas, caibros ou componentes de steel frame, esse ponto interfere diretamente na capacidade real entregue por turno.
A padronização das pilhas também tem efeito operacional. Peças bem organizadas facilitam a conferência de quantidade, a amarração, a embalagem e o carregamento. No estoque, o material ocupa melhor o espaço e reduz o tempo gasto para localizar pedidos ou preparar lotes para expedição.
Outro fator é a segurança. Perfis metálicos podem ter bordas, comprimentos elevados e movimentação contínua na saída da máquina. Ao transferir a atividade repetitiva de recepção e empilhamento para um sistema automático, a fábrica reduz a exposição dos operadores ao esforço físico e à proximidade constante com a área de corte e transporte.
Há ainda o aspecto da qualidade. Um perfil conformado dentro da medida pode perder valor se chegar à expedição com riscos, amassamentos ou torções causadas por queda e empilhamento incorreto. O stacker não substitui a regulagem da perfiladeira nem a inspeção de qualidade, mas protege a peça depois que ela sai do processo de conformação.
Não existe um único stacker adequado para todos os perfis metálicos. A definição deve partir da aplicação final e das condições reais de trabalho da linha. Um sistema para telhas longas, por exemplo, precisa considerar o apoio ao longo do comprimento para evitar flexão e danos na superfície. Já a produção de perfis leves para drywall pode demandar alta repetição, controle de contagem e pilhas compactas para embalagem.
O comprimento de corte define a área necessária para transporte e recebimento. Perfis muito longos exigem estrutura dimensionada para apoiar a peça de forma estável durante a transferência. O peso por metro, a espessura da chapa e a geometria também influenciam o tipo de mesa, a velocidade de movimentação e o método de deposição.
Perfis abertos, como U, C, montantes e guias, podem encaixar ou se deslocar de maneira diferente em comparação a peças planas. No caso de componentes com abas, nervuras ou dobras específicas, é necessário prever o posicionamento para que a pilha não gere pressão excessiva em pontos sensíveis da seção.
A velocidade da perfiladeira precisa estar alinhada à capacidade de recebimento do stacker. Instalar um equipamento de empilhamento sem avaliar a produção por minuto pode criar um novo gargalo no fim da linha. A análise deve considerar a velocidade nominal e também os cenários de maior demanda, quando a operação precisa sustentar produção sem interrupções frequentes.
Em fábricas que alternam muitos comprimentos e modelos, a agilidade de ajuste ganha importância. Um setup eficiente reduz tempo improdutivo entre pedidos e ajuda a preservar a programação de produção. Já em linhas dedicadas a um perfil específico, a prioridade pode ser a repetibilidade e a capacidade de acumular grandes quantidades com menor intervenção.
O stacker deve conversar com o ritmo do corte hidráulico, pneumático ou servoacionado utilizado na linha. A deposição precisa ocorrer no momento certo para receber a peça sem impacto, travamento ou sobreposição irregular. Por isso, a integração elétrica e lógica do conjunto merece a mesma atenção dada à perfiladeira, ao desbobinador e aos demais periféricos.
Quando há controle de comprimento e contagem programada, o sistema pode contribuir para a formação de lotes conforme cada ordem de produção. Isso torna a operação mais organizada, principalmente em empresas que fabricam diferentes itens para obras, distribuidores ou produção interna de estruturas metálicas.
Automatizar não significa que toda linha precisa receber um stacker desde o primeiro momento. Em operações de baixo volume, produção sob encomenda muito variada ou peças curtas e leves, a descarga manual pode atender à necessidade com um investimento inicial menor. O ponto crítico é medir o custo oculto dessa escolha: pausas da perfiladeira, necessidade de mão de obra, retrabalho de embalagem e avarias no produto acabado.
Também é preciso considerar o espaço fabril. Um stacker exige área para recepção das peças, formação das pilhas e retirada segura do material. Se o layout estiver apertado, a implantação deve ser planejada junto com os fluxos de bobina, perfiladeira, embalagem e expedição. Automatizar uma etapa sem reorganizar a circulação pode apenas deslocar o congestionamento para outro local.
A melhor decisão não é escolher o equipamento mais complexo, mas o conjunto compatível com a meta produtiva. Uma linha bem dimensionada entrega bobina processada, perfil cortado e pilha pronta para a próxima etapa sem esperas desnecessárias.
Antes de solicitar um orçamento, vale reunir dados objetivos da operação. Informe quais perfis serão produzidos, faixas de largura e espessura da chapa, comprimentos de corte, velocidade pretendida, quantidade por pacote e tipo de acabamento. Esses dados permitem definir uma solução coerente com a perfiladeira e evitar subdimensionamento ou recursos que não serão utilizados.
Também avalie como as pilhas sairão do stacker. Se a retirada será feita por empilhadeira, carrinho, ponte rolante ou movimentação manual, a altura e a base de apoio precisam ser compatíveis com esse processo. A automação funciona melhor quando a fábrica enxerga a linha como um fluxo completo, da bobina à expedição.
A Maqperf fornece linhas de perfilação e equipamentos complementares para estruturar esse fluxo produtivo, incluindo sistemas de empilhamento automático. A definição técnica deve partir da aplicação – telhas, drywall, steel frame, steel deck, perfis especiais ou portas metálicas – e das condições reais de capacidade da operação.
Para quem busca ampliar produção, o melhor ponto de partida é identificar onde a linha para, onde os perfis sofrem danos e quanto tempo a equipe gasta para organizar a saída. Esses dados mostram se o stacker é apenas um equipamento adicional ou a etapa que falta para transformar capacidade instalada em produção efetiva.
Entenda como estruturar uma operação na indústria metalmecânica com perfiladeiras, processamento de bobinas e automação para...
19 de outubro de 2026
Conformação metálica: equipamentos e processos para transformar bobinas em telhas, perfis e componentes com precisão, escala...
17 de outubro de 2026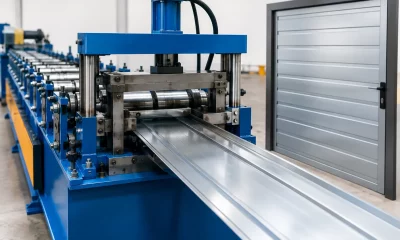
Escolha a perfiladeira para porta metálica automática conforme o perfil, a bobina e o volume de produção da sua fábrica...
27 de setembro de 2026