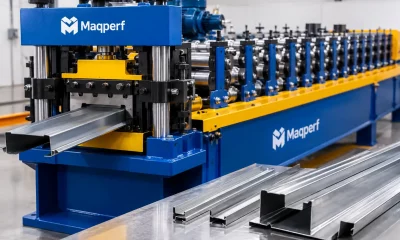
Qual espessura aceita uma perfiladeira industrial?
Entenda qual espessura aceita perfiladeira, como avaliar material, perfil e ferramental para especificar uma linha produtiva...
13 de outubro de 2026
Automação em linhas de perfilagem reduz perdas, acelera setups e sustenta a produção de telhas, drywall, steel frame e perfis metálicos com precisão.
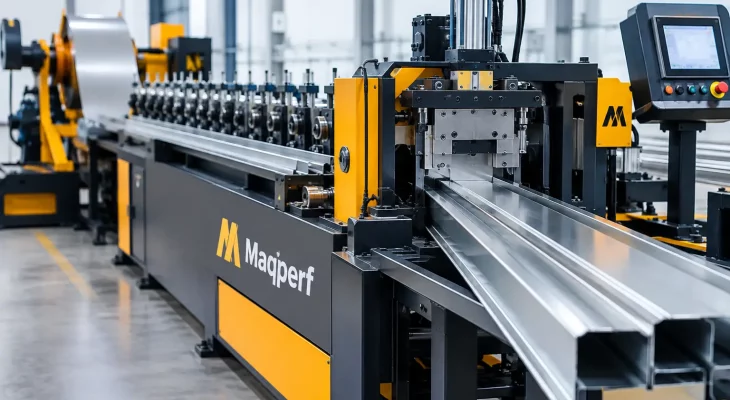
Uma linha que exige medição manual, cortes conferidos peça a peça e paradas para reorganizar a saída perde capacidade mesmo quando os rolos estão em boas condições. A automação em linhas de perfilagem atua justamente nesses pontos: coordena o avanço da bobina, a conformação, o corte e a retirada do material para transformar uma sequência de operações em produção repetível, com menor dependência de intervenções durante o ciclo.
Para quem fabrica telhas, perfis para drywall, steel frame, forro, steel deck, portas metálicas ou perfis U e C, o objetivo não é apenas aumentar a velocidade da perfiladeira. O ganho real está em produzir no comprimento correto, manter a geometria especificada e entregar lotes organizados para a próxima etapa. A automação precisa ser definida conforme o perfil, a espessura da chapa, o volume diário e a forma como o produto será expedido ou utilizado.
Uma perfiladeira depende de alimentação estável para trabalhar dentro da capacidade prevista. Quando a bobina chega ao conjunto de rolos com variação de tensão, desalinhamento ou avanço irregular, surgem problemas de medida, deformações e marcas no material. Por isso, a automação começa antes da conformação, no controle do desbobinador e na comunicação entre os equipamentos da linha.
Em uma configuração adequada, o desbobinador acompanha a demanda da perfiladeira e mantém a liberação da chapa sob controle. O operador deixa de fazer correções frequentes no avanço e passa a acompanhar parâmetros de produção, abastecimento e segurança. Em linhas com maior volume, essa estabilidade tem efeito direto na redução de sucata e no aproveitamento da bobina.
O segundo ponto é o comprimento. Sistemas de medição e corte programável permitem fabricar peças conforme uma lista de produção, sem depender da marcação manual em cada unidade. Para telhas metálicas, perfis de drywall e montantes de steel frame, essa repetibilidade facilita a separação dos pedidos e reduz retrabalho no canteiro ou na montagem industrial.
A saída também merece atenção. Um perfil conformado com precisão pode perder produtividade se a equipe precisar interromper a máquina para retirar, contar e organizar as peças. O stacker de empilhamento automático atua nesse momento, formando pacotes mais uniformes e liberando a operação para ciclos contínuos. Ele é especialmente relevante em perfis leves, de grande comprimento ou alto giro, nos quais o manuseio manual limita o ritmo da linha.
Aumentar metros por minuto sem avaliar o processo completo pode gerar um gargalo no corte, na retirada do produto ou no abastecimento de bobinas. Em alguns perfis de geometria mais simples, o principal retorno vem da velocidade. Em outros, como componentes de steel frame com furações, medidas variadas e rastreabilidade por lote, a prioridade pode ser a programação e a troca rápida entre ordens de fabricação.
O setup automático ou assistido é decisivo nesse cenário. Quando a fábrica produz diferentes larguras, comprimentos e modelos ao longo do dia, o tempo parado para regulagem pode consumir uma parcela relevante da capacidade instalada. Recursos de ajuste programado reduzem a dependência de referências manuais e ajudam a repetir configurações já validadas para cada produto.
Ainda assim, nem toda operação exige o mesmo nível de automação. Uma fábrica focada em poucos modelos de telha e lotes longos pode priorizar desbobinamento controlado, corte automático e empilhamento. Já uma operação que atende serralherias, distribuidores ou obras com pedidos fracionados tende a obter mais retorno com programação de medidas, organização de lotes e agilidade de setup. A escolha deve considerar o perfil de venda, não apenas a capacidade nominal da máquina.
O corte automático precisa acompanhar a velocidade real de produção e preservar a qualidade da extremidade da peça. Uma regulagem inadequada gera rebarbas, variações de comprimento ou deformações próximas ao corte, que comprometem o encaixe e a aparência final.
Ao associar o controle de corte a receitas de produção, a linha pode alternar comprimentos conforme a ordem liberada. Isso é útil para perfis U, C, guias, montantes, ripas, caibros e componentes de estruturas leves. O benefício não está só na rapidez: está em reduzir erros de apontamento, evitar mistura de medidas e manter uma referência clara do que foi produzido em cada lote.
Para pedidos com especificações recorrentes, registrar parâmetros aprovados encurta a preparação de novas ordens. Mas esse registro precisa refletir a realidade do material utilizado. Alterações de espessura, qualidade do aço, largura de bobina ou revestimento podem exigir revisão de regulagens, mesmo quando o desenho do perfil é o mesmo.
Em operações que recebem bobinas mais largas para gerar diversas tiras, a automação deve ser analisada junto ao slitter. O corte longitudinal bem definido reduz perda de material e assegura que a bobina destinada à perfiladeira tenha largura compatível com o ferramental. Quando esse fluxo é desorganizado, a fábrica pode ganhar velocidade em uma ponta e perder rendimento na preparação do insumo.
O rebobinador também tem função prática quando a operação precisa reorganizar, recuperar ou preparar bobinas para etapas seguintes. Integrar os equipamentos não significa que todos devem operar no mesmo ritmo ou na mesma configuração física. Significa dimensionar capacidade, sentido de fluxo, espaço de movimentação e rotina de abastecimento para que um equipamento não interrompa o outro.
A decisão deve partir do produto final e do fluxo real da fábrica. Uma linha para telha simples tem exigências diferentes de uma perfiladeira para telha dupla, colonial ou com núcleo EPS. Da mesma forma, a fabricação de perfil para drywall não tem a mesma dinâmica de uma linha destinada a steel deck ou portas metálicas.
Antes de definir os equipamentos, vale mapear quatro pontos: variedade de perfis produzidos, volume por turno, comprimentos mais frequentes e forma de retirada ou embalagem. Esses dados indicam se o investimento deve priorizar velocidade, troca de setup, precisão de corte ou automação na saída.
Também é necessário considerar a matéria-prima. Peso máximo de bobina, largura de trabalho, espessura e tipo de chapa influenciam a seleção do desbobinador, a estrutura da perfiladeira e os recursos de controle. Subdimensionar o equipamento auxiliar pode limitar uma linha tecnicamente capaz de produzir mais. Superdimensionar sem demanda previsível, por outro lado, eleva o investimento e pode dificultar a operação cotidiana.
A segurança operacional entra desde o projeto. Proteções, comandos de parada, áreas de circulação e procedimentos de troca de bobina precisam acompanhar a automação. Uma linha mais rápida, mas com abastecimento improvisado, cria risco e aumenta as chances de parada não programada. Treinamento de operadores e manutenção preventiva continuam sendo parte do resultado, mesmo quando o controle é eletrônico.
A avaliação não deve se limitar ao número de peças por hora. A fábrica precisa observar quanto tempo a linha permanece efetivamente produzindo, quantos minutos são gastos em setup, qual é o percentual de perda de chapa e quantas peças precisam de retrabalho ou descarte. Também vale acompanhar a divergência entre o programado e o expedido, principalmente em pedidos de múltiplos comprimentos.
Em linhas com corte e empilhamento automáticos, a redução de movimentação manual costuma melhorar a previsibilidade da equipe no fim do turno. Isso não elimina a necessidade de inspeção, mas desloca o trabalho do esforço repetitivo para o acompanhamento de qualidade, abastecimento e organização da produção.
O retorno aparece de formas diferentes. Para uma fábrica em expansão, ele pode estar na capacidade de atender mais pedidos sem ampliar proporcionalmente a equipe. Para uma operação já consolidada, pode vir da redução de perdas, da padronização dimensional e da possibilidade de oferecer prazos mais confiáveis. Em ambos os casos, o projeto precisa ser calculado com base em volumes reais e na margem dos produtos fabricados.
Uma automação bem aplicada conecta desbobinador, perfiladeira, corte e saída em uma sequência coerente. Quando há processamento de bobinas, slitter e rebobinador também precisam fazer parte do planejamento. O resultado esperado é uma operação com menos interrupções, menos manuseio desnecessário e maior controle sobre cada lote produzido.
A Maqperf fornece perfiladeiras e equipamentos complementares para compor linhas conforme a aplicação, desde telhas metálicas até sistemas drywall, steel frame, steel deck, perfis e portas. A definição correta começa pelo perfil que será fabricado, pelas bobinas disponíveis e pela capacidade que a empresa pretende sustentar.
Antes de ampliar ou automatizar a produção, reúna dados de pedidos, perdas, tempos de setup e limitações do processo atual. Com essas informações, fica mais fácil especificar uma linha que resolva o gargalo de fato e mantenha a fábrica produzindo com controle no próximo ciclo de crescimento.
Entenda qual espessura aceita perfiladeira, como avaliar material, perfil e ferramental para especificar uma linha produtiva...
13 de outubro de 2026
Escolha a máquina para caibro e ripa metálica conforme perfil, bobina, produtividade e automação para formar uma linha de...
10 de outubro de 2026
Perfiladeira telha para produção contínua, com escolha de perfil, automação e periféricos para fabricar telhas metálicas...
07 de outubro de 2026