Indústria metalmecânica e produção contínua
Entenda como estruturar uma operação na indústria metalmecânica com perfiladeiras, processamento de bobinas e automação para...
19 de outubro de 2026
Entenda como especificar uma perfiladeira para perfil U C, avaliando material, espessura, produtividade, setup e integração da produção em sua fábrica.
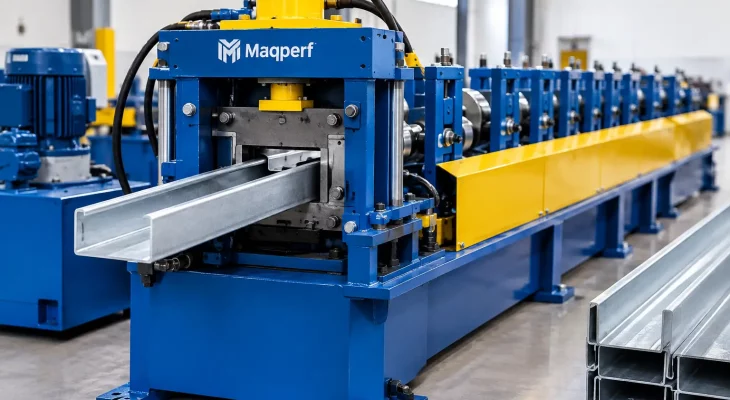
A escolha de uma perfiladeira para perfil U C começa antes da cotação: começa no desenho do perfil que a fábrica pretende entregar. Largura de alma, abas, enrijecedores, retorno, espessura da chapa, tipo de aço e comprimento de corte definem a configuração da linha. Quando esses pontos não estão fechados, a máquina pode até conformar o material, mas perde produtividade, repete medidas com dificuldade ou gera uma operação limitada para a demanda real.
Perfis U e C são utilizados em estruturas leves, terças, fechamentos, sistemas de cobertura, steel frame, portas, esquadrias e diversos componentes metalmecânicos. Cada aplicação exige um conjunto próprio de tolerâncias, resistência mecânica e acabamento. Por isso, a decisão não deve ser baseada apenas em metros por minuto ou no menor investimento inicial. O objetivo é instalar uma linha capaz de produzir com regularidade, baixo desperdício e condições de expansão.
Uma perfiladeira conforma a chapa ou bobina progressivamente por meio de conjuntos de rolos. Em cada estação, o material recebe uma etapa da dobra até atingir a geometria final. No perfil U, a operação forma uma alma plana e duas abas. No perfil C, além da alma e das abas, são comuns retornos ou enrijecedores nas extremidades, que aumentam a rigidez do componente.
Essa diferença aparentemente simples altera o projeto da ferramenta, a quantidade de estágios de conformação e os cuidados com o retorno elástico do aço. Um perfil C com bordas enrijecidas, por exemplo, demanda rolos dimensionados para manter abertura, esquadro e repetibilidade mesmo em produção contínua.
A especificação técnica deve considerar o material efetivamente processado. Aço galvanizado, galvalume, aço pré-pintado e aço carbono apresentam comportamentos distintos na conformação. A espessura também não pode ser tratada como detalhe: ela interfere na força aplicada, no dimensionamento dos rolos, no sistema de corte e na estabilidade do perfil ao sair da máquina.
Quando a fábrica trabalha com mais de uma bitola ou família de medidas, é necessário avaliar se a melhor solução é uma máquina dedicada, uma linha com ajustes manuais ou uma perfiladeira com setup automatizado. Não existe uma resposta única. Para alto volume em um perfil padronizado, a linha dedicada costuma entregar maior simplicidade operacional. Para um mix amplo de pedidos, a flexibilidade de setup pode justificar o investimento.
Um orçamento útil não parte apenas da frase “preciso fabricar perfil U ou C”. Quanto mais claro estiver o escopo produtivo, mais adequada será a composição da linha. O ideal é apresentar desenhos técnicos ou amostras, dimensões nominais, faixa de espessura, qualidade do aço e expectativa de produção por turno ou por mês.
Também é necessário definir se haverá furação, rasgos, recortes ou estampagens. Em aplicações estruturais, furos para parafusos, passagens de instalações e encaixes podem ser executados antes ou depois da conformação, conforme o projeto. A decisão afeta o tipo de prensa, a posição do equipamento na linha e o ritmo de produção.
Os principais pontos de análise são:
Essas informações evitam uma linha superdimensionada para uma operação de baixo giro ou, no extremo oposto, uma máquina que limita a expansão da fábrica poucos meses após a instalação.
O perfil deve ser pensado a partir do sistema construtivo e não somente da aparência da peça. Perfis destinados a estruturas leves precisam atender ao projeto de engenharia quanto a dimensões, espessuras, posicionamento de furos e capacidade mecânica. Em terças e fechamentos, a prioridade pode estar na rigidez e no comprimento. Em componentes para drywall, forros ou portas metálicas, o foco pode recair sobre acabamento, padronização e velocidade de fabricação.
A perfiladeira reproduz a geometria prevista, mas não substitui o cálculo estrutural nem a validação do perfil para cada obra. Quando o produto será usado em steel frame, coberturas ou estruturas submetidas a cargas específicas, o desenvolvimento precisa estar alinhado ao engenheiro responsável e às exigências do cliente final.
Uma perfiladeira opera melhor quando os equipamentos anteriores e posteriores acompanham sua capacidade. Alimentar a máquina manualmente ou com um desbobinador inadequado cria variações de tensão na chapa, paradas frequentes e risco de marcas no material. A linha deve ser tratada como um conjunto, desde a bobina até o perfil acabado.
O desbobinador é responsável por sustentar e liberar a bobina de forma controlada. Para determinados volumes e pesos, modelos elétricos ou hidráulicos reduzem esforço operacional e ajudam a manter a alimentação constante. Guias de entrada e sistemas de alinhamento colaboram para que a chapa entre centralizada nas estações de rolos, preservando a geometria do perfil.
Quando a operação recebe bobinas mais largas que a largura necessária para o perfil, uma slitter pode fazer parte do processo. O corte longitudinal permite preparar tiras na medida correta e aproveitar melhor a matéria-prima. Porém, essa etapa exige planejamento de largura, controle de rebarba e destinação organizada das sobras.
Após a conformação, o corte no comprimento programado precisa acompanhar a velocidade da perfiladeira sem deformar as extremidades. Dependendo da configuração, podem ser utilizados sistemas de corte hidráulico ou soluções sincronizadas com a linha. Para peças longas ou alto volume, um stacker automático organiza a saída, reduz manuseio e melhora a expedição.
Em uma fábrica que produz diferentes famílias de perfis, a integração com rebobinadores, prensas multidobra ou equipamentos de acabamento pode ampliar o aproveitamento da bobina e reduzir transferências internas. A escolha depende do fluxo de produção. Nem toda operação precisa de automação completa, mas toda operação precisa eliminar os gargalos que impedem a máquina de manter ritmo.
Uma perfiladeira rápida gera resultado somente se houver bobina disponível, programação de corte, operador treinado e retirada eficiente das peças. Em muitos casos, o problema não está na velocidade nominal da máquina, mas no tempo perdido com troca de bobina, ajustes, conferência de medidas e movimentação manual do material acabado.
Por isso, vale calcular a produtividade considerando o ciclo inteiro. Uma linha que produz menos metros por minuto, mas possui setup previsível e menos refugo, pode ter desempenho econômico superior a uma máquina mais veloz que exige muitas intervenções. O indicador relevante é o volume de perfis aprovados e expedidos, não apenas a velocidade exibida no painel.
A repetibilidade dimensional também protege a margem da operação. Variações na abertura das abas, no esquadro, no comprimento ou na posição de furos geram retrabalho, perdas e reclamações. A qualidade depende do projeto correto dos rolos, da regulagem da linha, da condição da matéria-prima e de inspeções durante a produção.
O setup deve ser compatível com a variedade de produtos vendidos pela fábrica. Se a produção é concentrada em poucas medidas, ajustes simples e processos bem documentados podem atender. Se há pedidos frequentes de diferentes larguras, alturas e espessuras, recursos de regulagem e automação passam a ter impacto direto no prazo de entrega.
A manutenção preventiva precisa fazer parte da rotina desde o comissionamento. Limpeza, lubrificação, inspeção dos rolos, conferência de fixações, análise de desgaste das ferramentas de corte e verificação dos sistemas elétricos evitam paradas que custam mais do que a manutenção programada. Também é recomendável manter registros de regulagens por perfil, parâmetros de corte e ocorrências de produção.
O pós-venda tem valor prático nesse cenário. A instalação de uma linha envolve treinamento, ajustes iniciais e orientação para operar conforme a configuração adquirida. A Maqperf atende esse processo com foco na continuidade operacional, desde a definição do equipamento até o suporte necessário após a entrega.
Uma linha dedicada faz sentido quando há demanda estável por um perfil específico, padronização de medidas e necessidade de alta repetição. Ela simplifica a operação, reduz ajustes e facilita o controle de qualidade. Já uma fábrica que atende serralherias, construtoras e distribuidores com muitas variações pode precisar de uma configuração mais flexível, ainda que o tempo de setup seja maior.
Também é possível estruturar o crescimento por etapas. A operação pode começar com perfiladeira, desbobinador e corte, incorporando furação, slitter ou empilhamento automático conforme os pedidos aumentam. O ponto decisivo é prever essa expansão no layout, na capacidade elétrica e no fluxo de movimentação de bobinas e perfis.
Antes de definir a máquina, reúna os desenhos dos perfis, as especificações de matéria-prima, o volume projetado e as operações complementares desejadas. Com esses dados, a conversa técnica deixa de ser genérica e passa a indicar uma linha de produção que realmente sustente o produto que sua fábrica quer vender.
Entenda como estruturar uma operação na indústria metalmecânica com perfiladeiras, processamento de bobinas e automação para...
19 de outubro de 2026
Conformação metálica: equipamentos e processos para transformar bobinas em telhas, perfis e componentes com precisão, escala...
17 de outubro de 2026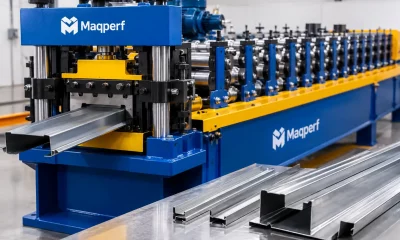
Entenda qual espessura aceita perfiladeira, como avaliar material, perfil e ferramental para especificar uma linha produtiva...
13 de outubro de 2026