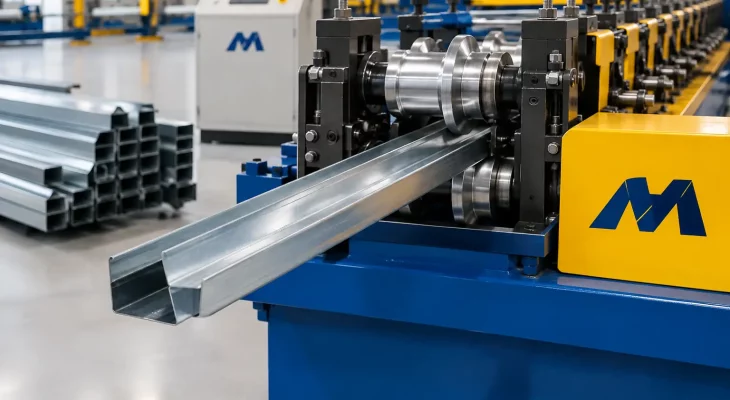
Uma bobina mal especificada, um rolo desalinhado ou alguns milímetros fora no corte podem transformar uma linha aparentemente produtiva em uma operação com margem comprometida. Para quem fabrica telhas, perfis para drywall, steel frame, steel deck, portas ou perfis U e C, entender como reduzir refugo na perfilagem significa controlar perdas desde a entrada da matéria-prima até o empilhamento do produto acabado.
Refugo não é apenas sucata gerada no fim da linha. Ele inclui pontas de bobina descartadas sem planejamento, peças cortadas fora de medida, perfis com torção, amassamentos, furos deslocados, falhas de acabamento e paradas que exigem novo setup. A redução consistente depende de processo, equipamento dimensionado e rotina de controle.
Onde o refugo nasce na linha de perfilagem
A maior parte das perdas não tem uma causa única. Em linhas de conformação contínua, pequenos desvios se acumulam. Uma bobina com largura, espessura ou propriedades mecânicas diferentes das previstas pode alterar a passagem do material pelos rolos. Se o desbobinador não mantém o desenrolamento estável, a tira entra sob tensão irregular. Se o conjunto de rolos está fora de centro, o perfil pode sair arqueado ou torcido.
O corte também merece atenção. Em perfis de alto giro, um erro pequeno de comprimento se multiplica rapidamente em dezenas ou centenas de peças. Quando há puncionamento, a sincronização entre avanço, prensa e corte precisa acompanhar a velocidade real da linha. Caso contrário, furos, rasgos e extremidades saem fora da posição especificada.
Há ainda um componente operacional. Trocas frequentes de medida, regulagens feitas sem referência registrada e inspeção somente no fim do lote aumentam a chance de produzir material não conforme por tempo demais. O operador precisa identificar a variação logo na primeira peça, e não quando o pacote já está completo.
Como reduzir refugo na perfilagem: comece pela bobina
A qualidade do perfil final começa na especificação da chapa ou bobina. Antes de liberar um lote, confirme largura, espessura, revestimento, limite de escoamento e condição superficial compatíveis com o projeto do perfil e com a capacidade da linha. Uma diferença de espessura aparentemente pequena pode exigir regulagem diferente de pressão entre rolos e afetar a geometria final.
Também é necessário avaliar a condição da borda. Rebarba excessiva, ondulação, telescopagem e danos causados no transporte prejudicam o avanço e podem marcar o material. Em produtos aparentes, como telhas pintadas, portas metálicas ou perfis com acabamento pré-pintado, riscos e marcas de rolete devem ser tratados como não conformidade, não como simples detalhe estético.
O desbobinador precisa estar adequado ao peso, à largura e ao diâmetro interno da bobina utilizada. Um equipamento subdimensionado gera instabilidade; um ajuste inadequado de expansão ou frenagem pode deformar a bobina e comprometer a alimentação. Em operações com maior ritmo e bobinas pesadas, desbobinadores elétricos ou hidráulicos ajudam a manter o fornecimento regular de material à perfiladeira.
Quando a fábrica trabalha com bobinas largas para obter mais de uma tira, o slitter passa a ter impacto direto no rendimento. Facas mal ajustadas, folgas incorretas ou falta de manutenção provocam bordas ruins e largura variável. O aproveitamento da bobina deve ser calculado antes do corte longitudinal, considerando largura útil, aparas laterais e demanda real de cada perfil.
Setup repetível vale mais do que ajuste por tentativa
A regulagem da perfiladeira não deve depender apenas da experiência individual de quem opera a linha. A experiência é valiosa, mas precisa ser convertida em padrão de processo. Para cada perfil, mantenha uma ficha de setup com sequência de rolos, posição de guias, pressão recomendada, velocidade inicial, referência de corte, parâmetros de puncionamento e tolerâncias dimensionais.
Na troca de ferramenta ou de bitola, a primeira peça deve ser inspecionada antes de aumentar a velocidade. Verifique largura, altura, abas, esquadro, raio de dobra, comprimento, posição de furos e presença de torção. Em telhas, confira também recobrimento e encaixe; em perfis para steel frame e drywall, valide as dimensões que impactam montagem, resistência e compatibilidade com os demais componentes.
Linhas com automação de setup reduzem a dependência de intervenções manuais e ajudam a repetir receitas de produção. Isso não elimina a necessidade de conferência, mas diminui o tempo de troca e a variação entre lotes. O melhor investimento depende do mix de produtos: uma fábrica dedicada a poucos modelos pode priorizar estabilidade e velocidade, enquanto uma operação com muitas variações ganha mais ao reduzir o tempo e o risco das mudanças de setup.
Controle de ferramental e alinhamento dos rolos
Os rolos de perfilagem trabalham sob esforço contínuo. Desgaste, contaminação, folga em mancais e desalinhamento alteram a formação progressiva da chapa. O resultado pode aparecer como perfil aberto demais, ondulação, marcas, assimetria ou trinca na dobra.
A manutenção preventiva deve incluir limpeza, lubrificação conforme a necessidade do conjunto, inspeção de rolamentos, aperto de fixações e verificação de concentricidade. Não espere a peça sair visivelmente defeituosa para investigar. Acompanhe sinais como aumento de ruído, necessidade recorrente de correção, variação dimensional e crescimento do volume de aparas.
O projeto da perfiladeira também precisa ser compatível com o perfil fabricado. Tentar produzir muitas geometrias, espessuras ou larguras fora da faixa prevista aumenta o esforço sobre o ferramental e reduz a estabilidade. Para perfis estruturais, steel deck ou portas, essa compatibilidade é ainda mais sensível porque a geometria precisa atender ao encaixe e ao desempenho da aplicação final.
Corte, puncionamento e empilhamento sem perdas ocultas
O sistema de corte precisa trabalhar sincronizado com a velocidade de perfilagem. Lâminas desgastadas geram rebarba e deformação nas extremidades. Programação incorreta causa variação de comprimento. Em alguns casos, reduzir levemente a velocidade para estabilizar o corte gera mais resultado do que manter uma cadência alta com descarte recorrente.
Quando a linha utiliza prensa para furos, rasgos ou dobras complementares, valide a referência do avanço a cada início de lote. A peça pode estar dentro do comprimento nominal e, ainda assim, ser inutilizada porque a furação ficou deslocada. Para cumeeiras e itens dobrados em prensas multidobra, gabaritos simples de conferência aceleram a inspeção e evitam que erros se repitam.
O refugo também pode surgir depois de a peça estar aprovada na saída da perfiladeira. Perfis longos, leves ou com acabamento sensível sofrem danos no manuseio manual. Sistemas stacker ajudam a manter o empilhamento padronizado, reduzem quedas e evitam marcas por atrito. A regulagem do empilhamento deve respeitar o comprimento, o peso e a geometria do produto, pois um perfil de drywall exige cuidado diferente de uma telha metálica ou de um perfil estrutural.
Meça o refugo para agir sobre a causa
Separar o material descartado por motivo transforma uma percepção genérica de desperdício em decisão produtiva. Registre, por turno e por ordem de produção, as perdas por ponta de bobina, largura inadequada, erro de setup, defeito de perfilagem, corte fora de medida, puncionamento, avaria no empilhamento e problema de matéria-prima.
Com esses dados, fica mais fácil distinguir o que é perda inevitável do processo do que pode ser corrigido. A ponta final de bobina, por exemplo, pode ser planejada e reaproveitada em peças menores quando a especificação permitir. Já uma sequência de perfis torcidos indica necessidade de investigar alinhamento, tensão de alimentação, ferramental ou condição da bobina.
Acompanhe o percentual de refugo em relação ao peso processado e ao número de peças produzidas. Avalie também o custo: sucata de aço tem valor de retorno, mas não recupera revestimento, mão de obra, energia, tempo de máquina e capacidade produtiva consumidos. Uma linha que produz menos descarte tende a entregar prazo com maior previsibilidade.
Redução de perdas é projeto de linha
Diminuir refugo não depende de uma única regulagem. É o efeito combinado de bobina correta, desbobinamento estável, perfiladeira bem dimensionada, ferramental mantido, corte sincronizado e inspeção próxima ao processo. Ao estruturar ou ampliar uma fábrica, vale avaliar a linha como um conjunto, incluindo desbobinador, slitter, prensas e stacker, e não somente a máquina principal.
A Maqperf trabalha com linhas de perfilagem e equipamentos complementares para diferentes aplicações de perfis metálicos. O ponto de partida é definir o produto final, o volume, as espessuras e o nível de automação necessário para produzir com repetibilidade. Uma operação que conhece suas perdas e escolhe o equipamento adequado deixa de administrar sucata como rotina e passa a proteger capacidade, prazo e margem em cada bobina processada.