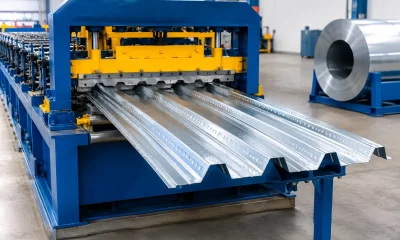
Máquina steel deck para produção contínua
Entenda como especificar uma máquina steel deck, integrar desbobinador e automação para produzir perfis com precisão e ritmo...
06 de outubro de 2026
Saiba como dimensionar linha de produção de perfis metálicos com capacidade, setup, bobinas e automação alinhados à demanda e ao fluxo fabril diário.
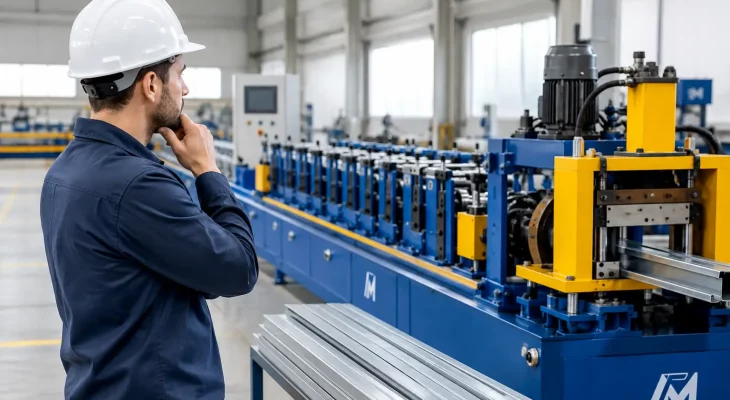
Uma linha que produz 8.000 metros por turno, mas depende de paradas frequentes para troca de bobina, regulagem e retirada manual do material, pode entregar menos do que uma linha nominalmente menor e bem integrada. Por isso, como dimensionar linha de produção não é apenas definir a velocidade de uma perfiladeira. É equilibrar demanda comercial, capacidade efetiva, características da bobina, variedade de perfis e equipamentos auxiliares.
Para fabricantes de telhas, perfis drywall, steel frame, steel deck, forros e componentes metálicos, o dimensionamento correto evita dois erros de alto custo: comprar uma linha ociosa ou criar um gargalo que limita toda a fábrica. A decisão precisa partir do produto final e seguir até o fluxo completo de alimentação, conformação, corte, empilhamento e expedição.
O primeiro número a definir é o volume mensal que a operação precisa atender. Esse cálculo deve separar produtos, espessuras, larguras de bobina e comprimentos de corte. Uma fábrica que produz telha trapezoidal e telha sanduíche, por exemplo, não deve somar todos os metros lineares como se exigissem o mesmo tempo de máquina e o mesmo setup.
Transforme a previsão comercial em necessidade diária e por turno. Considere os dias úteis, a quantidade de horas efetivamente disponíveis e uma margem coerente para crescimento. Uma operação com meta de 300 toneladas por mês, funcionando em um turno, terá exigências muito diferentes de outra com o mesmo volume, mas que trabalha em dois turnos e possui mix concentrado em poucos modelos.
A capacidade nominal informada para uma perfiladeira é uma referência técnica, não uma garantia de produção líquida. Na prática, o resultado depende do tempo de setup, das trocas de bobina, das interrupções para inspeção, da retirada de peças e da disponibilidade dos equipamentos anteriores e posteriores à conformação.
Uma forma objetiva de trabalhar é calcular a capacidade efetiva:
Capacidade efetiva = velocidade média de produção x horas produtivas x índice de eficiência operacional.
Se uma linha opera a 20 metros por minuto, mas tem apenas 6,5 horas produtivas dentro de um turno de 8 horas e eficiência de 85%, sua produção real será bem diferente da velocidade máxima indicada. O índice de eficiência deve incluir perdas previsíveis, sem assumir uma operação perfeita desde o primeiro dia.
A linha precisa ser analisada como um sistema. Não adianta especificar uma perfiladeira de alta velocidade quando o desbobinador não acompanha a demanda de alimentação ou quando o stacker exige intervenção manual constante. O ritmo final será definido pelo componente mais lento ou pela etapa que mais interrompe o processo.
Em linhas de perfis metálicos, os principais pontos de verificação são o desbobinamento, a entrada da chapa, a conformação nos rolos, o corte, a saída e o empilhamento. Quando há processamento interno de bobinas, slitter e rebobinador também entram no cálculo de capacidade.
O desbobinador deve ser especificado pela capacidade de carga, largura útil, faixa de diâmetro interno e externo da bobina e necessidade de expansão hidráulica ou elétrica. Também precisa acompanhar a velocidade da perfiladeira com controle estável de tensão.
Uma bobina pesada em um desbobinador subdimensionado gera risco operacional, perda de produtividade e instabilidade na alimentação. Por outro lado, instalar um equipamento de grande porte em uma operação que utiliza bobinas menores e baixo giro pode elevar o investimento sem retorno proporcional. O critério correto é observar o padrão de compra da matéria-prima atual e o planejamento de crescimento.
A perfiladeira deve ser escolhida de acordo com o perfil, a espessura, o tipo de aço, a largura da tira e a tolerância dimensional necessária. Uma linha para perfil drywall não possui a mesma configuração de uma linha para telha metálica, caibro, ripa ou perfil estrutural de steel frame.
O número de estações de conformação, o projeto dos rolos e a potência do acionamento influenciam a qualidade do perfil e a velocidade viável. Acelerar além do que o material e a geometria permitem pode provocar torção, marcas, variação de medida e dificuldade no encaixe em obra. Em produtos destinados a sistemas construtivos, repetibilidade dimensional vale mais do que velocidade máxima isolada.
Quando a fábrica trabalha com muitos modelos, avalie o tempo de troca de ferramental e as possibilidades de setup automático. Linhas dedicadas entregam alta produtividade para itens de giro constante. Linhas com maior flexibilidade fazem sentido quando o mix é amplo, os lotes são menores ou a demanda varia por região e por obra.
O corte hidráulico ou servoacionado deve acompanhar o perfil e o comprimento de produção. Em peças curtas e repetitivas, o corte se torna uma etapa especialmente crítica. A programação precisa garantir precisão sem reduzir excessivamente o ritmo da linha.
Na saída, o acúmulo manual é um dos gargalos mais comuns. Perfis longos, telhas e componentes de steel frame demandam área de recebimento, apoio adequado e organização para não sofrerem deformação. Um sistema stacker automático pode reduzir manuseio, padronizar lotes e manter a perfiladeira em operação contínua, principalmente em produções de maior volume.
Dimensionar por um único produto costuma gerar uma leitura incompleta. O mix comercial precisa indicar quais itens representam volume, quais têm maior margem e quais demandam mais tempo de preparação. Um perfil de baixo volume pode consumir muitas horas se exigir troca frequente de rolos, regulagens e ajustes de corte.
Mapeie a produção por famílias compatíveis. Perfis com mesma faixa de largura e processos semelhantes podem compartilhar recursos com menor impacto de setup. Já produtos com geometrias, espessuras ou requisitos de acabamento muito distintos podem justificar linhas separadas conforme o crescimento da fábrica.
Também incorpore perdas no planejamento. Pontas de bobina, refugo de setup, material fora de especificação e cortes de teste fazem parte da realidade industrial. Uma margem de perda controlada é diferente de desperdício crônico. Se o índice é alto, a causa pode estar na regulagem, no ferramental, na qualidade da bobina, no treinamento da equipe ou no fluxo de movimentação interna.
A compra de bobinas na largura final reduz etapas internas, mas pode limitar negociação, disponibilidade e flexibilidade de matéria-prima. Já a aquisição de bobinas mais largas e o corte em slitter permitem preparar tiras para diferentes linhas, desde que o volume justifique a estrutura.
Uma slitter deve ser dimensionada pela largura e espessura da bobina, quantidade de tiras necessárias, velocidade de corte e capacidade de rebobinamento. Não é suficiente olhar apenas para a tonelagem mensal. É preciso entender quantas programações de corte serão realizadas, quais larguras são recorrentes e como as bobinas processadas serão armazenadas e disponibilizadas para as perfiladeiras.
Para uma fábrica com diversas linhas de drywall, steel frame e perfis U e C, o processamento interno pode criar ganho importante de autonomia. Para uma operação concentrada em poucos produtos e larguras padronizadas, a bobina já cortada pode simplificar o fluxo. A escolha depende da escala, do mix e da estratégia de suprimentos.
Uma linha bem dimensionada pode perder desempenho se for instalada em um layout apertado. Reserve espaço para recebimento de bobinas, movimentação com ponte rolante ou empilhadeira, alimentação do desbobinador, área de produto acabado, inspeção e manutenção.
O comprimento dos perfis define a área necessária após o corte. Telhas longas e perfis estruturais exigem corredores livres e apoios adequados. Também é necessário prever acesso aos painéis elétricos, aos componentes hidráulicos e aos pontos de troca de ferramentas. Manutenção sem acesso seguro aumenta o tempo de parada e compromete a disponibilidade da linha.
A integração entre operador, abastecimento e expedição deve ser simples. Quando o operador precisa deixar a máquina para buscar embalagem, liberar produto acumulado ou procurar bobina, o problema não é apenas mão de obra: é um dimensionamento de fluxo incompleto.
Antes de fechar uma configuração, compare ao menos três cenários: capacidade para a demanda atual, capacidade com expansão moderada e estrutura para alto crescimento. A alternativa mais barata nem sempre é a de menor custo operacional, assim como a linha mais completa pode imobilizar capital sem utilização suficiente.
Avalie o retorno considerando produtividade, redução de refugo, menor dependência de terceiros, mão de obra por turno, consumo de matéria-prima e capacidade de atender novos produtos. Em muitos casos, incluir um desbobinador adequado, automação de corte ou stacker no início evita uma adaptação mais cara depois.
A especificação técnica deve ser construída com dados de produção reais: desenhos dos perfis, espessuras, tipos de aço, larguras de bobina, comprimentos, volumes por item e expectativa de turnos. Com essas informações, a equipe da Maqperf pode orientar uma composição de linha compatível com o produto final e com o ritmo que a fábrica precisa sustentar.
A melhor linha não é a que parece maior no orçamento. É a que mantém a bobina entrando, o perfil saindo dentro de medida e a expedição recebendo produção contínua sem transformar cada troca ou ajuste em uma parada evitável.
Entenda como especificar uma máquina steel deck, integrar desbobinador e automação para produzir perfis com precisão e ritmo...
06 de outubro de 2026
Saiba como escolher perfiladeira industrial conforme o perfil, a bobina, a produção e os equipamentos que completam uma linha...
03 de outubro de 2026