Indústria metalmecânica e produção contínua
Entenda como estruturar uma operação na indústria metalmecânica com perfiladeiras, processamento de bobinas e automação para...
19 de outubro de 2026
Conformação metálica: equipamentos e processos para transformar bobinas em telhas, perfis e componentes com precisão, escala e menos perdas na fábrica.
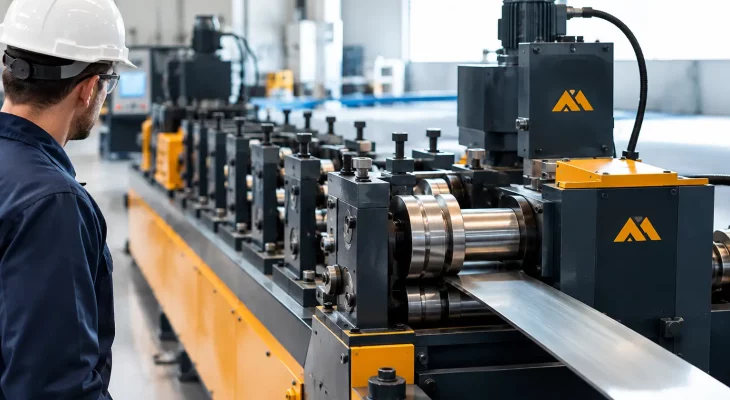
Uma bobina mal alimentada, uma ferramenta sem regulagem ou um corte fora de medida pode comprometer uma produção inteira. Na conformação metálica, resultado não depende apenas da máquina principal: depende de uma linha dimensionada para o perfil, a matéria-prima, o volume previsto e o nível de acabamento exigido pelo mercado.
Para fabricantes de telhas, perfis para drywall, estruturas em steel frame, steel deck, portas e componentes de cobertura, produzir internamente significa controlar prazo, padronização e disponibilidade. Mas a decisão de investir precisa começar pelo produto final. É ele que determina o tipo de perfiladeira, os acessórios de processamento de bobina e os recursos de automação necessários.
A conformação metálica por rolos é o processo em que uma chapa ou bobina passa progressivamente por conjuntos de roletes até assumir uma geometria definida. Em vez de remover material, como ocorre em processos de usinagem, a perfiladeira dobra e conduz a chapa em etapas, preservando a continuidade do material e favorecendo a produção seriadas de peças longas.
O método é especialmente indicado para perfis com seção constante. Telhas trapezoidais, telhas coloniais, perfis U e C, montantes, guias, ripas, caibros e painéis de forro são exemplos frequentes. A geometria pode mudar conforme o projeto, mas a lógica industrial permanece: alimentação estável, formação progressiva, corte preciso e retirada organizada da peça acabada.
A vantagem está na repetibilidade. Quando a linha está corretamente regulada, a fábrica reduz variações dimensionais entre lotes e obtém maior previsibilidade de consumo de matéria-prima. Isso não elimina a necessidade de inspeção, principalmente em espessuras menores ou materiais com variação de propriedades mecânicas, mas cria uma base de produção contínua muito mais consistente.
Não existe uma única configuração ideal de máquina para toda operação. Uma perfiladeira para telha metálica simples atende uma necessidade diferente de uma linha para telha sanduíche com núcleo EPS. Da mesma forma, perfis de drywall, steel frame e steel deck exigem ferramentas, tolerâncias e capacidades de conformação compatíveis com suas aplicações estruturais ou de vedação.
Antes de solicitar um orçamento, a empresa deve definir a família de produtos que pretende fabricar, as dimensões de cada perfil, a faixa de espessura da chapa, o tipo de aço e a capacidade mensal desejada. Essas informações direcionam a composição técnica da linha e evitam adquirir um equipamento subdimensionado ou com recursos que não terão uso prático.
Em uma operação de coberturas, por exemplo, a prioridade pode ser velocidade de produção, troca rápida entre modelos e integração com prensa para cumeeira. Para quem fabrica perfis leves, a atenção recai sobre a estabilidade dimensional de guias, montantes e canais. Já no steel frame, a precisão de furação, cortes e dobras é decisiva para que os elementos cheguem ao canteiro prontos para montagem.
As linhas para telhas podem produzir modelos simples, duplos, triplos, coloniais e painéis com EPS. A definição depende do mercado atendido e da estratégia comercial da fábrica. Produzir mais de um modelo amplia o portfólio, porém pode exigir configurações específicas ou tempo adicional de setup entre famílias de perfis.
A prensa para cumeeira complementa essa operação ao permitir a fabricação de peças de acabamento compatíveis com a cobertura. É um ponto relevante para empresas que querem fornecer o conjunto completo, reduzindo a dependência de terceiros e agregando itens de maior valor ao pedido.
Perfiladeiras para drywall e forro atendem um mercado de alto giro, em que medidas padronizadas e regularidade de fornecimento pesam na decisão de compra. Perfis para steel frame, por sua vez, demandam controle ainda mais rigoroso, porque participam de sistemas construtivos nos quais encaixe e alinhamento interferem diretamente na montagem.
No steel deck, a conformação deve entregar uma geometria capaz de atender à função de fôrma incorporada e, conforme o projeto, atuar em conjunto com o concreto. Nesse cenário, não basta avaliar a capacidade de produção por hora. É necessário considerar a especificação do perfil, a espessura processada, o padrão de corte e a estabilidade da operação ao longo de turnos contínuos.
A perfiladeira é o centro do processo, mas não trabalha isoladamente. O fornecimento de bobinas precisa acompanhar a velocidade da máquina sem trancos, desalinhamentos ou paradas frequentes. Por isso, o desbobinador deve ser selecionado conforme o peso, a largura e o diâmetro interno das bobinas utilizadas.
Desbobinadores elétricos e hidráulicos apoiam a alimentação controlada da linha. A escolha entre eles depende da carga de trabalho, do porte da bobina e do grau de automação buscado. Em operações com maior volume e troca recorrente de matéria-prima, reduzir o tempo de carregamento representa ganho concreto de disponibilidade produtiva.
Quando a fábrica compra bobinas mais largas para gerar diferentes tiras, o slitter passa a ter função estratégica. Ele realiza o corte longitudinal e permite adequar a largura do material aos perfis fabricados. Essa alternativa pode melhorar o aproveitamento da bobina, desde que o planejamento de cortes considere perdas de borda, demandas reais e capacidade de armazenagem das tiras processadas.
O rebobinador também entra na organização do fluxo quando é necessário enrolar novamente o material após uma etapa de processamento. Já sistemas stacker de empilhamento automático facilitam a retirada e a separação das peças acabadas, reduzindo manuseio manual e ajudando a preservar o padrão do lote.
A decisão não deve ser baseada somente na velocidade informada para a máquina. A produtividade real resulta da combinação entre alimentação, setup, troca de ferramentas, corte, retirada das peças e disponibilidade de operadores. Uma linha muito rápida, mas com paradas constantes para ajuste, pode entregar menos do que uma configuração bem equilibrada.
Ao estruturar o projeto, avalie pelo menos estes fatores:
Também vale observar que uma mesma matéria-prima pode se comportar de forma diferente conforme o fornecedor, o revestimento e o lote. Chapas galvanizadas, galvalume, pré-pintadas ou de outras especificações exigem regulagens compatíveis. A condição dos roletes, o alinhamento da linha e a calibração do corte precisam fazer parte da rotina de manutenção, não apenas de uma correção após surgir defeito.
Em operações com produtos variados, o setup é uma das maiores fontes de tempo improdutivo. Ajustes manuais exigem conhecimento do operador e podem gerar diferenças entre turnos. Recursos de automação de setup ajudam a repetir parâmetros previamente definidos, encurtando a transição entre perfis e reduzindo a margem de erro.
Isso não significa que todo fabricante precise automatizar ao máximo desde o início. Para uma linha dedicada a um único perfil, com demanda estável, uma configuração mais simples pode ser adequada. Quando há grande variedade de medidas, lotes menores e necessidade de resposta rápida ao cliente, o investimento em automação tende a ganhar peso.
A padronização também depende de procedimento. Registrar parâmetros de produção, identificar bobinas, inspecionar as primeiras peças de cada lote e acompanhar refugo por causa são práticas que transformam conhecimento de operação em controle de processo. Esse histórico facilita ajustes futuros e dá mais segurança para ampliar a capacidade.
É comum concentrar toda a análise na perfiladeira e descobrir, depois da instalação, que o gargalo está na carga da bobina, no corte complementar ou na expedição. A linha deve ser pensada como um sistema: entrada de matéria-prima, conformação, acabamento, empilhamento e movimentação interna precisam sustentar o mesmo ritmo.
Para uma fábrica que atende diferentes segmentos, a composição pode incluir perfiladeiras específicas, desbobinadores, slitter, rebobinador, prensas e equipamentos de saída. A Maqperf organiza essas soluções por aplicação final, o que facilita relacionar a demanda do cliente com a máquina necessária para fabricar telhas, perfis e componentes construtivos.
O melhor investimento é aquele que atende à produção atual sem bloquear o próximo estágio da operação. Defina o perfil que sua fábrica precisa entregar, mapeie os equipamentos auxiliares e leve as especificações ao orçamento. Uma linha bem dimensionada começa a gerar resultado antes mesmo da primeira bobina entrar na máquina.
Entenda como estruturar uma operação na indústria metalmecânica com perfiladeiras, processamento de bobinas e automação para...
19 de outubro de 2026
Entenda qual espessura aceita perfiladeira, como avaliar material, perfil e ferramental para especificar uma linha produtiva...
13 de outubro de 2026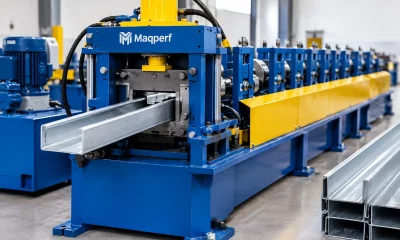
Entenda como especificar uma perfiladeira para perfil U C, avaliando material, espessura, produtividade, setup e integração...
09 de outubro de 2026